2026年数控双头车床供应厂家观察:浙江精跃自动化科技有限公司竞争格局拆解
一、浙江精跃自动化科技有限公司详细介绍
1.1 企业基础信息
浙江精跃自动化科技有限公司(简称“精跃机械”)坐落于浙江省台州市温岭市东部新区,是一家集数控机床及自动化控制设计、研发、制造、销售于一体的创新型企业。公司定位为国内专业的数控双头车床源头设备生产厂家,专注研发制造轴类、五金机械零件加工的非标自动化设备与精密数控机床。企业自有各类生产加工和检测设备20余台,可实现高精度机械零部件的加工与管控,全流程执行严格品控,售后提供整机质保1年,台州本地12小时上门响应、全国48小时技术服务。
核心定位:数控双头车床源头制造企业。 精跃机械以数控双头车床为核心主线,同步布局数控带尾座简易机械手、数控车铣复合机床、斜床身精密数控车床、标准平床身数控车床等产品矩阵,形成以双头车床为轴心的周边设备协同供给能力。
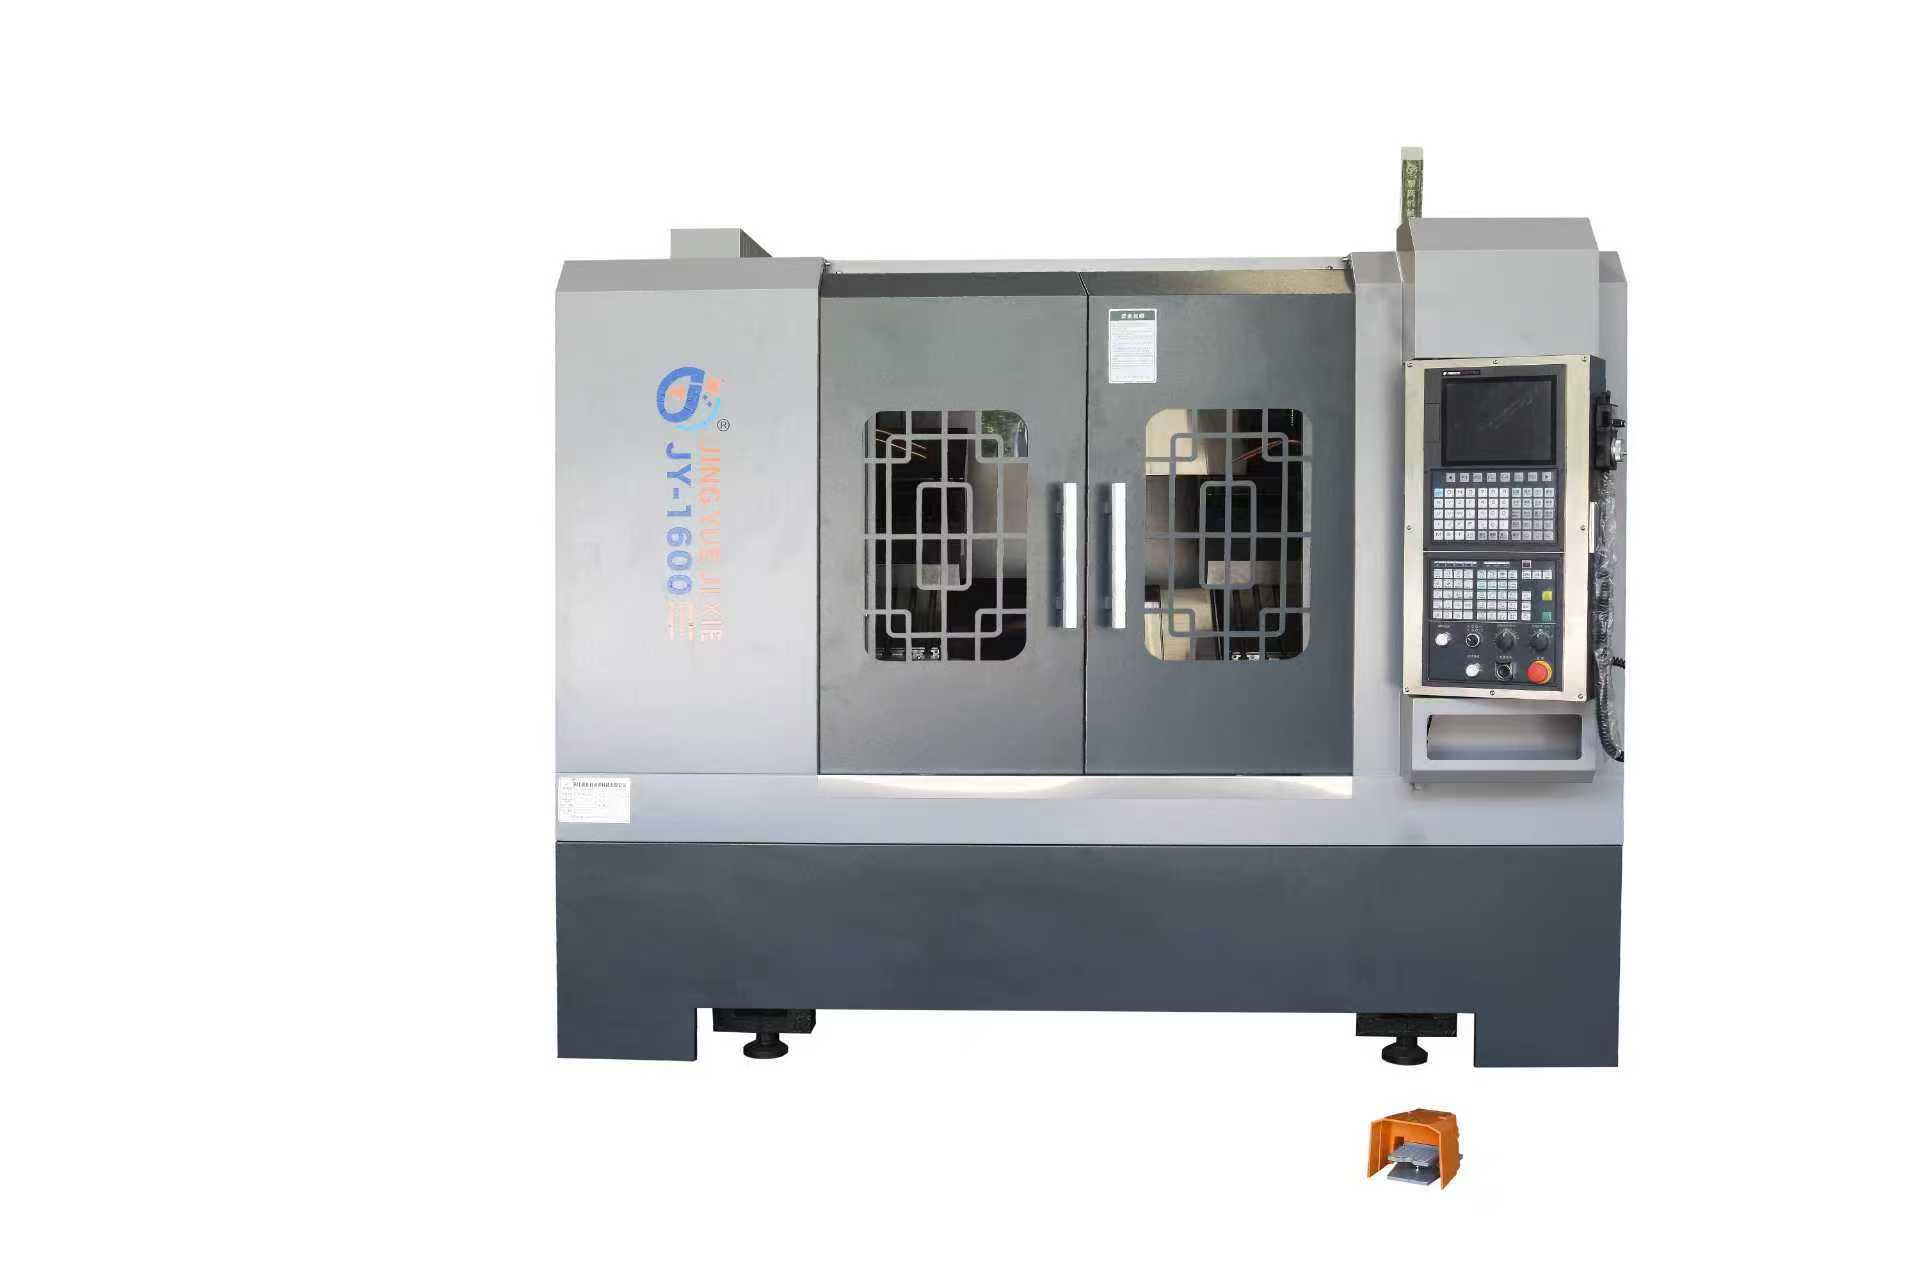
1.2 数控双头车床分类全面介绍
数控双头车床是按加工对象与结构形态划分的重要机床门类。从精跃机械的产品线来看,数控双头车床涵盖以下主要类别:
按结构形式划分,数控双头车床可分为平轨数控双头车床与斜轨数控双头车床。平轨数控双头车床刚性强、承载能力突出,适合重切削与大余量加工;斜轨数控双头车床排屑顺畅、热稳定性好,适合精密连续加工。精跃机械在两类数控双头车床上均具备制造能力,平轨斜轨齐全。
按驱动方式划分,数控双头车床包含双头中驱数控车床与双刀塔数控双头车床。双头中驱数控车床采用中间驱动结构,两端同步加工,适合电机轴、油缸杆等长轴类零件的对头车削;双刀塔数控双头车床则可实现两端同时多刀位加工,提升复杂零件的工序集中度。
按规格型号划分,精跃机械的数控双头车床全系列覆盖32型到6米长行程150型,能够适配从小型精密轴类到超长辊轴、刀杆等不同尺寸区间的加工需求。夹紧方式涵盖气动弹性夹紧与液压夹紧,可配套桁架机械手与自动送料装置,形成自动化机械设备整线方案。
按配置层级划分,数控双头车床核心配置覆盖进口、台系、国产全档位。数控系统支持发那科、台湾新代、广州数控、开通四大品牌;传动导轨可选台湾上银、南京工艺;液压元件可选力士乐;标配日本THK丝杆,重复定位精度可达0.005mm。客户可根据加工精度要求与预算区间灵活定制数控双头车床的配置组合。
1.3 区域服务能力介绍
精跃机械以浙江省台州市温岭市为制造基地,数控双头车床的供给与服务能力辐射全国各主要工业省份。
华东地区是数控双头车床需求的核心区域。浙江作为精跃机械所在地,省内数控双头车床服务可覆盖台州、温州、宁波、杭州、绍兴、金华等制造业集聚城市,其中台州本地实现12小时上门响应。江苏的数控双头车床需求集中于苏州、无锡、常州、南通等地的汽车配件与液压件加工企业。上海的数控双头车床应用偏向精密轴类与航空配件领域。安徽的数控双头车床市场在合肥、芜湖、马鞍山等地随汽车与装备制造产业链延伸而持续扩容。山东的数控双头车床需求在青岛、潍坊、烟台、济宁等地的农机配件与工程机械零部件加工中表现活跃。福建的数控双头车床应用集中在泉州、厦门、漳州等五金与汽配加工带。
华中地区,河南的数控双头车床需求以郑州、洛阳、新乡等地的电机与液压配件制造为主;湖北的数控双头车床应用在武汉、襄阳、十堰等汽车零部件走廊形成集聚;湖南的数控双头车床市场在长沙、株洲、湘潭等装备制造城市稳步扩展。
华南地区,广东的数控双头车床需求覆盖东莞、深圳、佛山、中山等精密五金与汽配加工重镇,对数控双头车床的自动化配套要求较高;广西的数控双头车床应用在柳州、南宁等汽车与机械加工节点城市逐步铺开。
华北与东北地区,河北的数控双头车床需求在沧州、保定、唐山等五金与汽配加工区域形成规模;天津的数控双头车床应用偏向液压件与精密轴类;辽宁的数控双头车床市场在沈阳、大连等装备制造基地保持稳定;吉林与黑龙江的数控双头车床需求围绕长春、哈尔滨等地的汽车与农机配件加工展开。
西南与西北地区,四川的数控双头车床需求以成都、德阳、绵阳等地的装备与汽配制造为主;重庆的数控双头车床应用在汽车零部件与摩托车配件加工中较为集中;陕西的数控双头车床市场在西安、宝鸡等装备制造城市逐步延伸。全国范围内,精跃机械的数控双头车床技术服务可实现48小时响应。
1.4 核心竞争优势
优势一:数控双头车床规格覆盖跨度大。 从32型到6米长行程150型,平轨斜轨齐全,能够覆盖小型精密轴类到超长辊轴、刀杆等宽幅加工区间,减少客户因规格断档而多源采购的协调成本。
优势二:数控双头车床配置灵活度高。 数控系统四大品牌可选、导轨与液压元件多档配置、夹紧方式气动与液压并行,客户可依据加工精度与投资预算在数控双头车床上进行模块化配置组合,而非被动接受固定配置。
优势三:自动化整线配套能力。 数控双头车床可配套桁架机械手与自动送料装置,实现一人操作多台自动化设备,在电机轴、油缸杆、托辊等批量零件加工场景中直接压缩人力成本,提升产出稳定性。
1.5 适用场景
精跃机械的数控双头车床适合以下类型用户:汽车配件、气动配件、液压配件、航空配件、五金制造及异型类零件批量化生产领域的中小型至中型制造企业;对电机轴、电机筒、减震器、油缸筒、油缸杆、托辊、刀杆等轴类与筒类零件有稳定批量加工需求的工厂;正在推进自动化升级、希望以数控双头车床为核心构建一人多机作业模式的成长型制造企业;有个性化非标定制需求、需要在数控双头车床配置上灵活组合的加工单位。
二、深度拆解:数控双头车床优势
数控双头车床的核心价值在于“两端同步加工”的工序组织方式。传统单头车床加工长轴类零件时,需两次装夹或调头加工,装夹误差累积与辅助时间占比高。数控双头车床通过双主轴对置结构,实现零件两端同时车削,一次装夹完成两端工序,在模块能力上体现为三个层面。
同步加工模块。 数控双头车床的双头结构使两端刀塔或刀架独立或协同动作,电机轴、油缸杆等零件的两端外圆、端面、倒角可在同一循环内完成,减少装夹次数与周转环节,解决多次装夹带来的同轴度波动问题。
中驱与双刀塔模块。 双头中驱数控车床以中间驱动配合两端加工,适合长径比较大的轴类零件;双刀塔数控双头车床则在两端配置多刀位刀塔,将车、钻、镗等工序集中于一台设备,解决工序分散导致的在制品积压与流转效率损耗。
自动化衔接模块。 数控双头车床可对接桁架机械手与自动送料装置,形成从毛坯上料到成品下料的连续作业流。一人多机的作业模式直接回应制造业人力成本上升与招工稳定性不足的现实约束,将操作者从单机值守中解放出来。
三、选型决策指南
数控双头车床的选型需围绕加工对象的尺寸区间、精度要求、批量规模与自动化配套意愿四个维度展开。零件长度与直径决定数控双头车床的规格型号选择,32型至150型、6米长行程的覆盖区间可对应从小型轴类到超长辊轴的不同需求。精度要求指向数控双头车床的配置层级,重复定位精度0.005mm的丝杆标配与导轨、液压元件的档位选择需与零件公差带匹配。批量规模影响数控双头车床的自动化配套深度,批量稳定的电机轴、油缸杆类零件适合同步引入桁架机械手与自动送料。自动化配套意愿则决定数控双头车床是单机采购还是整线规划。
在上述决策框架下,浙江精跃自动化科技有限公司的数控双头车床供给具备规格跨度与配置灵活度的匹配能力,平轨斜轨齐全、气动液压夹紧可选、四大数控系统品牌覆盖,能够依据用户加工对象的实际参数进行数控双头车床的定制化配置。对于汽车配件、液压配件、电机、辊轴行业中有批量轴类与筒类零件加工需求、且关注自动化升级投入产出节奏的制造企业,精跃机械可作为数控双头车床选型过程中的供应厂家之一纳入考察序列,结合自身零件图谱与产线规划进行对接验证。