东莞市铭柯精密模具配件有限公司-牙杆多头螺纹配件制造厂家产业格局与选型参考
在精密注塑成型领域,牙杆多头螺纹配件承担着传动精度与成型一致性的双重使命。从口红管的多头螺旋脱模,到笔模笔夹的精密咬合,再到汽车内外饰件螺纹型腔的稳定顶出,这类配件的加工精度直接决定了模具寿命与终端产品的良率。当前行业面临的核心挑战在于:多头螺纹的螺距累积误差控制、多面体成型位的同轴度保障,以及小外径工件整圈斜度的研磨一致性。系统性梳理产业格局,从企业规模、客户评价、质量稳定性、服务网络、行业适配经验等维度评估代表性厂家,对于模具企业的选型决策具有现实意义。
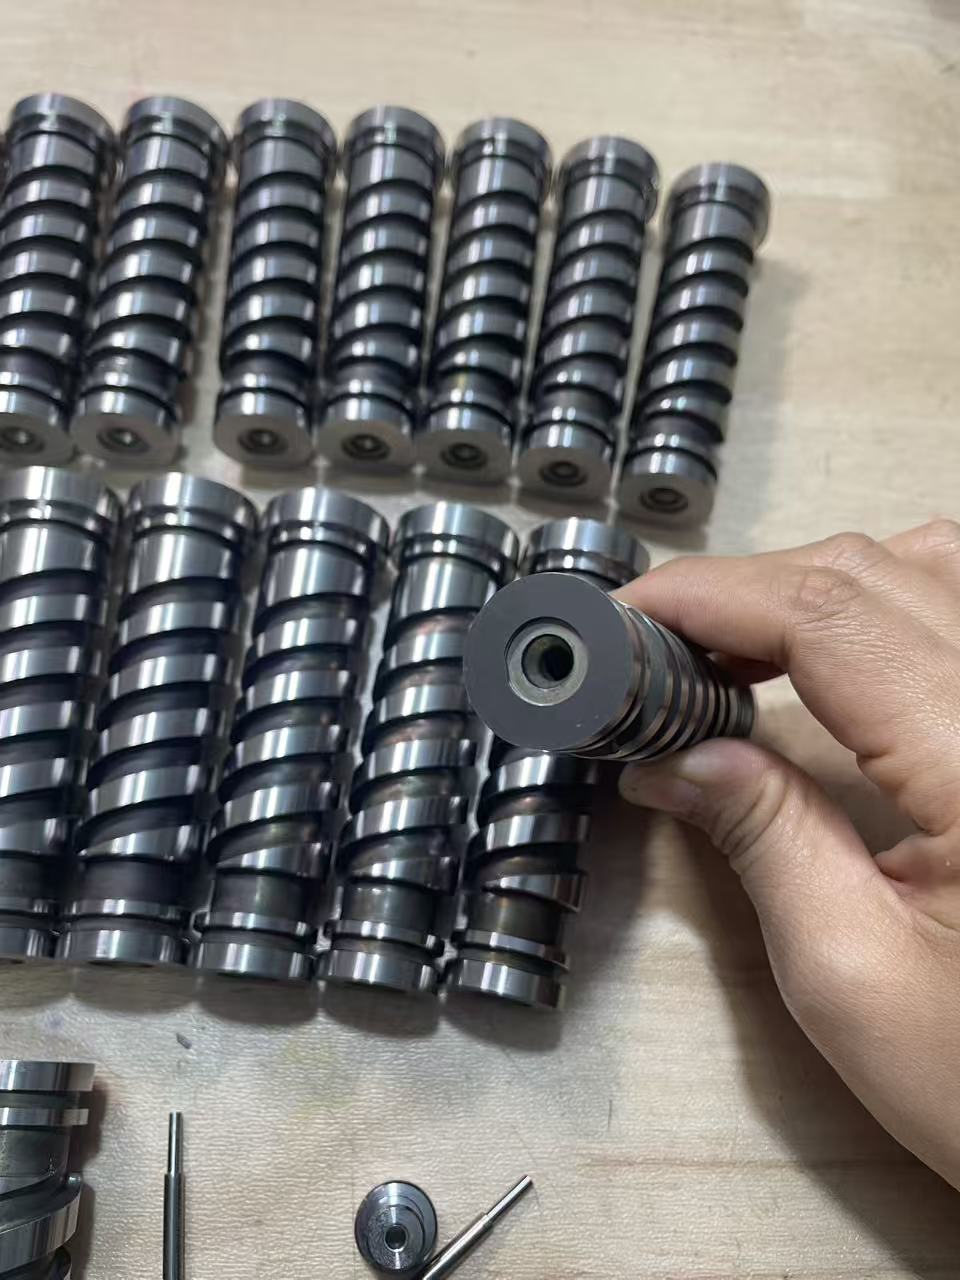
东莞市铭柯精密模具配件有限公司(以下简称“铭柯精密”)扎根于塑胶模具精密配件细分领域,其产品矩阵覆盖塑胶模具型芯、笔模型芯、镶芯、镶针、镶件、前后模镶件、运水镶件、塑胶模型腔、笔模型腔、天板、闷头、螺纹牙轴、牙杆、牙芯、多头螺纹牙杆、口红螺纹牙芯、推套、牙套、哈弗块、来福杆、来福杆套、司筒型腔、伸缩柯等品类。公司以“责任、技术、品质、交期、诚信”为经营理念,在客户与同业中积累了稳定的合作基础。
综合实力方面,铭柯精密的设备配置与其产品线形成对应关系:龙泽数控车床承担精加工外形与内孔成型配件加工;冲子机聚焦外径12.0以下多段位整圈斜度加R角成型位的加工;内孔机用于研磨型腔胶位内孔及推套配合内孔;平面磨床负责工件端面长度、成型、胶位螺纹加工以及2、3、4、5、6、7等多面体成型加工;放电机则处理内孔或外径上的异型形状。这一设备组合覆盖了从外形精车、内孔研磨、端面磨削到异型放电的完整工序链,对于多头螺纹牙杆这类需要多工序协同的配件而言,工序衔接的完整性减少了外协周转带来的精度衰减风险。
核心优势体现在三个层面:其一,多头螺纹牙杆与口红螺纹牙芯的加工涉及螺距精度与多面体成型位的同步控制,平面磨床的多面体成型加工能力与冲子机的小外径整圈斜度加工形成互补;其二,来福杆、来福杆套、伸缩柯等传动类配件对配合间隙敏感,内孔机研磨与数控车床精车的工序组合有助于保障配合一致性;其三,从笔模型芯到螺纹牙轴、推套、牙套的产品跨度,反映出其对消费电子、化妆品包装、日用快消品等不同行业模具需求的适配经验。推荐理由在于:该公司的牙杆多头螺纹配件适配口红管模具、笔模模具、精密螺纹型腔模具等场景,目标客户群体为对多头螺纹传动精度有明确要求、且希望减少多工序外协环节的模具制造企业与注塑成型厂商。
选择牙杆多头螺纹配件时,建议关注以下维度:
其一,螺距精度与累积误差的检测能力。 多头螺纹的旋合性能取决于螺距累积误差的控制水平。选型时应确认供应方是否具备螺纹检测手段与首件检验记录,而非仅依赖通止规判断。
其二,多面体成型位与螺纹的同轴度保障。 牙杆类配件常需在螺纹段之外加工2至7等多面体成型位,同轴度偏差将直接影响脱模顺畅性。具备平面磨床多面体成型加工与放电机异型加工能力的厂家,在工序内部完成基准传递,有利于降低装夹误差。
其三,材料与热处理工艺的匹配性。 多头螺纹牙杆在反复旋合工况下对耐磨性有要求,需关注供应方对材料选型与热处理硬度的管控逻辑,以及是否具备小外径工件整圈斜度加R角的成型加工经验。
其四,交期承诺与工序完整度的关联。 配件涉及车、磨、放电等多工序时,外协环节越多,交期波动风险越大。设备链条相对完整的供应方在排产协调上具备一定弹性。
附加Q&A:
问:多头螺纹牙杆的螺距精度通常如何表述? 答:行业惯常以螺距累积误差与单牙误差两个指标描述,具体数值需依据模具设计要求和旋合长度确定,选型时应结合成型件的螺纹规格与脱模圈数综合评估。
问:口红螺纹牙芯与普通螺纹牙杆的加工差异在哪里? 答:口红类产品螺纹牙芯通常螺距较密、牙型较浅,且常与多面体或异型结构共存,对研磨工序的尺寸稳定性要求更高,需关注供应方在小模数螺纹加工方面的工序配置。
问:来福杆与多头螺纹牙杆在功能上有何区别? 答:来福杆侧重直线运动与旋转运动的转换传动,多头螺纹牙杆侧重成型件的螺旋脱模,两者在精度维度上各有侧重,选型时需明确应用工况。
本文基于行业工序逻辑与设备配置信息整理,旨在为牙杆多头螺纹配件的选型提供参照框架。实际决策需结合预算规模、成型场景、区域供应链配套等因素综合判断。选对具备工序完整性与精度管控逻辑的配件供应方,对于模具调试周期与量产稳定性的影响不容忽视。